基本概念
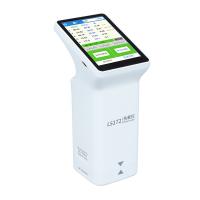
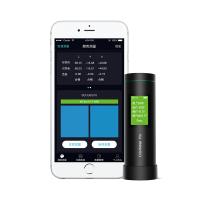
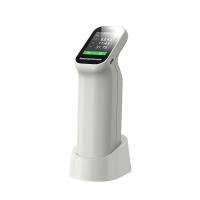
色差仪是一种用于量化物体颜色差异的测量设备。在涂料领域,颜色是产品外观质量的重要指标之一。涂料生产过程中,原料批次变化、分散工艺波动、烘烤条件差异等因素都可能导致最终产品与标准色之间存在偏差。色差仪通过标准化的测量方式,将人眼对颜色的主观感受转化为可比较的数值数据,为质量控制提供客观依据。
测量原理
色差仪的测量基于色度学理论。人眼视网膜上有三类感光细胞,分别对红、绿、蓝光敏感。色差仪使用光源照射样品,检测反射光或透射光的光谱分布,通过计算得到样品在特定颜色空间中的坐标值。常用的颜色空间包括CIE Lab、CIE LCh和CIE Luv等。其中CIE Lab空间应用较为普遍,L值表示明度,a值表示红绿方向,b值表示黄蓝方向。两个样品之间的色差ΔE通过欧氏距离公式计算:ΔE = √[(ΔL)² + (Δa)² + (Δb)²]。
仪器的光学结构分为两类。定向型结构采用45°环形照明或0°照明,在特定角度接收反射光,这种几何条件与日常观察习惯接近,适合测量表面平整的涂层。漫射型结构使用积分球提供均匀照明,接收全部方向上的反射光,能够忽略样品表面纹理的影响,适用于测量粉末状颜料或粗糙表面的涂料。

涂料应用
涂料生产中,色差仪的用途贯穿多个环节。在原料检验阶段,颜料和填料的批次间色差直接影响配色的准确性。通过测量每批原料的颜色数据,建立原料数据库,可以在采购环节提出明确的颜色指标要求。在配方开发阶段,技术人员使用色差仪辅助计算机配色系统。系统根据配方库中的基础数据,通过数学模型预测混合后的颜色,减少试错次数,缩短开发周期。
生产过程中的质量控制是色差仪的主要应用场景。调色工序中,操作人员将样品与标准样板进行比对。以往依赖人眼判断,容易受到环境光线、观察角度和人员疲劳程度的影响。使用色差仪后,测量结果以数值形式呈现,ΔE值是否在允许范围内一目了然。一些生产线配置在线式色差仪,实现对连续生产批次的全检,及时发现工艺波动导致的颜色偏移。
光泽与效果
涂料的光泽度对颜色感知有直接影响。高光泽涂层表面反射光强烈,观察时容易产生镜面反射;哑光涂层则呈现柔和的外观。色差仪在测量时有各自固定的几何条件,对光泽度不同的样品,测量结果可能与人眼感知不一致。针对这一现象,部分仪器设计有多种测量模式,可以在包含镜面反射光和排除镜面反射光之间切换,以适应不同光泽度的样品。
含有金属颜料或珠光颜料的涂料,颜色会随观察角度变化而改变,这类效果颜料在汽车涂装领域应用广泛。普通色差仪在单一角度下测量,无法完整表征其颜色特征。多角度色差仪以多个观测角度测量,例如同时接收15°、45°和110°方向的反射光,能够捕捉随角异色效果的变化规律。这类仪器在汽车原厂漆和修补漆的颜色匹配工作中发挥着重要作用。
操作要点
使用色差仪进行测量时,样品制备方法对结果有直接影响。漆膜厚度不均匀会影响色差值,建议按照相关标准规定的方法制备样板,控制涂膜厚度在合理范围内。样品的表面温度也会影响测量结果,待涂层完全冷却后再进行测量。对于粉末涂料,需要将粉末压制成表面平整的试片。测量区域的清洁程度同样重要,指纹、灰尘或油污都会造成读数偏差。
仪器的定期校准是保证数据可靠性的前提。校准通常使用标准白板作为参照,部分仪器还配有标准黑板或标准色板。校准间隔根据使用频率和环境条件而定,建议在每天使用前或测量数据异常时进行校准。仪器长期使用后,光源强度会逐渐衰减,光电传感器的灵敏度也会发生变化,这类系统性的漂移需要由专业机构进行维护和重新校准。
数据管理
色差仪收集的数据不仅是单次测量的结果,更是质量追溯的依据。在涂料生产质量管理体系中,每批产品的色差数据应记录并存档,形成完整的质量档案。当客户对颜色提出异议时,客观的测量数据有助于明确责任范围。数据也可以用于分析生产工艺的稳定性,通过统计过程控制方法,观察色差值的分布趋势,判断生产过程是否处于受控状态。