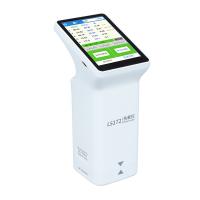
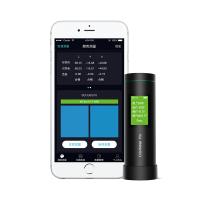
在工业涂层领域,批次间油漆涂层颜色的一致性直接影响产品外观质量和客户满意度。由于原材料波动、工艺参数变化及环境差异,不同批次涂层往往出现色差。色差仪作为客观测量工具,能够以数值形式量化颜色差异,为批次控制提供科学依据。本文基于行业实践与相关标准,探讨如何利用色差仪系统管理油漆涂层批次间的色差。
测量基础
色差仪通过模拟人眼对颜色的感知,将颜色转换为CIE Lab值。其中L*表示明度,a*表示红绿方向,b*表示黄蓝方向。批次间色差通过ΔE*ab公式计算:
ΔE*ab = √[(ΔL*)² + (Δa*)² + (Δb*)²]
该公式由CIE(国际照明委员会)定义,是行业通用的色差评价指标。实际应用中,ΔL*、Δa*、Δb*分别代表批次样品与标准样品在各通道的差值。ISO 3668标准对涂层色差的视觉评定方法进行了规定,而ISO 2813则涉及光泽度测量,这两者常与色差仪配合使用。
标准制定与容差设定
控制色差的首要步骤是定义可接受的容差范围。参考行业惯例,一般涂层色差ΔE*ab容差设定在0.5至2.0之间。对于高外观要求的涂层(如汽车面漆),容差常设为ΔE*ab≤1.0;对于一般工业涂层,ΔE*ab≤1.5或≤2.0可满足需要。具体容差需结合客户要求、工艺能力及成本权衡。
下表列出常见涂层类型的容差建议:
| 涂层类型 | ΔE*ab容差 |
| 汽车面漆 | ≤1.0 |
| 家电涂层 | ≤1.5 |
| 建筑涂料 | ≤2.0 |
| 工业防护漆 | ≤2.0 |
在设定容差时,还需考虑光泽度、纹理等影响因素。测量时统一光源(如D65)、观察角度(10°)和测量几何条件(如d/8°),确保数据可比性。ASTM D2244标准提供了更为细致的色差计算方法,包括CMC和CIE94等修正公式,适用于不同材质。

测量流程规范化
为确保批次间色差控制的有效性,需建立标准化的测量流程。操作步骤如下:
1. 准备标准板:选取经校准的色板作为批次参考标准,存储于避光干燥环境中。每次测量前用白平衡板校准色差仪。
2. 样品制备:涂层厚度需控制在标称值的±10%范围内。喷涂后应经过规定的固化周期(例如室温24小时或烘烤30分钟),避免未固化引起的色变。
3. 测量操作:在样品表面至少取3个不同位置的读数,取平均值。测量时色差仪探头与工件表面保持垂直,施加恒定压力。避开边缘、缺陷或厚度不均区域。
4. 数据记录:记录每批次的L*、a*、b*值及ΔE*ab。使用控制图监控趋势,发现漂移及时调整工艺。
工艺参数与色差关联
批次间色差往往源于工艺波动。常见影响因素包括涂层厚度、固化温度、稀释剂比例及湿膜流动等。利用色差仪可建立参数与色差的定量关系。
例如,涂层厚度增加10%可能导致L*值下降0.3-0.5,因厚度增加使光线吸收增强。固化温度过高可能引起树脂黄变,使b*值正向增加。实践中,通过试验设计(如正交实验)可找出关键因子。一般而言,控制以下参数可有效降低批次间色差:
| 工艺参数 | 控制范围 |
| 涂层厚度 | 标称值±5% |
| 固化温度 | ±5℃ |
| 稀释比例 | 标称比例±2% |
| 搅拌时间 | 不少于10分钟 |
某实验室的实践表明,将上述参数纳入逐批监控后,同一配方下10个批次间的平均色差从ΔE*ab=1.6降至0.9,显著提升了颜色一致性。
数据反馈与持续改进
色差仪数据不仅是批次放行依据,更应作为工艺改进的输入。建议建立色差数据库,按批次、生产线、操作人员等维度分析。当ΔE*ab超过容差时,需追溯根本原因。例如,若b*值持续偏高,可检查固化炉温度均匀性;若L*值波动大,则可能需调整涂料粘度或喷涂气压。
实施循环改进机制:每季度汇总色差数据,识别高频偏差模式,针对性地优化工艺。某生产商通过该策略,在6个月内将批次色差超标率从8%降至2%。同时,定期对色差仪进行第三方校准(校准周期建议12个月),确保仪器精度在ΔE*ab≤0.1范围内。
环境与操作因素
测量环境的温度和湿度会影响涂层颜色表现及仪器读数。标准条件通常设定为23±2℃,湿度50±5%。在非标准环境下测量时,需进行补偿修正。此外,操作者应接受统一培训,避免因测量角度、压力等差异引入人为误差。建议采用自动测量夹具,使每次测量条件一致。
结论与展望
色差仪是控制油漆涂层批次间色差的有效工具,其价值体现在量化评价、趋势监控和工艺反馈三个层次。通过设定合理容差、规范测量流程、关联工艺参数并持续改进,企业可将批次间色差控制在可接受范围内。随着光谱分析技术的发展,未来结合在线监测与自动反馈系统,色差控制有望实现更高效的闭环管理。但无论技术如何演进,严谨的操作规程和数据驱动的决策仍是保证涂层颜色一致性的基石。
参考文献
国际照明委员会(CIE):色差计算标准
国际标准化组织(ISO):ISO 3668, ISO 2813
美国材料与试验协会(ASTM):ASTM D2244
相关涂层行业技术论坛摘要(2019-2023)