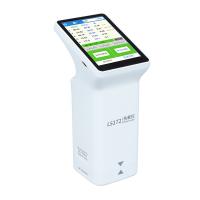
做汽车涂装、塑胶珠光面漆调色和品控的人都清楚,普通单色漆用单角度色差仪就能搞定,但珠光漆里面混了云母珠光粉,倾斜样板看颜色明暗、色相差别特别大,只测一个角度根本看不出真实色差,很容易出现仪器判定合格、实车目视对不上的情况。很多新人刚上手会纠结,仪器自带十几个观测角度,日常检测到底要采集几组数据才算完整,结合车间长期实操和行业通用标准,分场景说清楚。
先说珠光漆的特殊光学特点,和普通金属铝粉漆还不太一样。铝粉主要是明暗随角度变化,珠光云母片靠干涉显色,近镜面、直视、侧斜看会出现明显偏色,有的近看偏黄、侧看偏蓝,只抓单一角度数据,完全覆盖不到肉眼日常观察的所有视角,这也是必须多角度同步测量的根本原因。
行业最低标准是三角度测量,也就是25°、45°、75°这套组合,市面上入门款多角度设备基本都标配这三组角度,适合车间大批量来料巡检、半成品快速筛查。45°对应人正面直视漆面的效果,是日常对色最核心的参考;25°靠近镜面反光区域,用来捕捉珠光粉高亮面的色相偏差;75°属于侧视暗角,能看出侧光下容易出现的发灰、偏彩问题。日常量产巡检,只测这三个角度基本能筛掉大部分明显色差不良,兼顾检测效率和基础管控需求,也是很多主机厂零部件外协件的最低验收要求。

如果是整车原厂配色、新珠光漆配方开发、色差争议仲裁,只测三组角度就不够,标准做法是五角度完整采集,15°、25°、45°、75°、110°全部留存数据。新增的15°是极近镜面角,针对高亮度珠光白、高亮金属珠光,细微的珠光粉排布差异在这里会放大色差;110°属于大角度侧视,模拟人远距离斜着看车身的状态,很多浅色珠光漆在这里会出现明显底色偏移,三角度设备很容易漏掉这个维度的偏差。整车厂、调色实验室做色板对标、老化前后对比,都会强制要求五角度全测,避免装车后不同视角出现花色。
市面上还有六角度、十二角度的高端机型,多出的角度多用于高端新能源车特殊珠光、变色漆研发,普通量产珠光面漆没必要全部采集,只需要保留15/25/45/75/110核心五组数值即可,多余角度仅作辅助参考,不用纳入合格判定标准。
现场最容易踩的误区,就是偷懒只看45°一个角度。不少调色师傅调完样板,单角度ΔE达标,装车后侧面看整车发花,就是忽略了近镜面和大侧角的数据。还有人分不清金属漆和珠光漆的管控逻辑,拿三角度标准去做高端珠光漆验收,后期整车装配出现色差投诉。另外对比试样和标准板时,两组样品必须同步采集相同角度,不能标准板测五角度、试样只测三角度,变量不统一数据没有对比意义。
不同使用场景给大家梳理清楚选择逻辑:
1. 车间流水线快速巡检、零部件批量来料抽检:最少测3个角度(25°、45°、75°),满足基础出厂筛查;
2. 新漆料配方调试、色板封样、整车外饰件正式验收、老化性能比对:完整测量5个核心角度(15°、25°、45°、75°、110°),所有角度色差全部达标才算合格;
3. 变色珠光、高透多层珠光、高端电子产品特效涂层研发:可启用仪器全部角度采集,用来分析珠光粉粒径、排布带来的细微变色差异。
同时补充一点实操细节,测量前仪器必须用自带白板完整校正,样板表面擦干净油污粉尘,同一位置至少重复测两次取平均值,曲面工件尽量贴合仪器测量口,防止漏光造成角度数据失真。判定色差时,近镜面15°、大侧角110°的色差容差可以适当放宽,45°直视角度管控标准最严格,和人眼直观感受匹配度最高。
总之,测普通量产珠光漆,日常巡检最低三角度起步;涉及配色定型、整车验收、质量仲裁,必须测满五个关键角度。不用盲目采集仪器全部角度数据,抓准对应工况的核心观测组,既能保证颜色管控无盲区,也不会增加过多检测工作量。