现在做薄膜旋涂研发,很多人最容易踩的坑,就是只看旋涂仪最高转速,忽略电机配置。看似同样的转速参数,普通电机和伺服电机做出来的膜面、数据重复性完全不在一个档次,长期做实验、做配方对比差距非常明显。
市面上常规普通旋涂机大多用直流或步进电机,属于开环控制。简单讲就是设备只是下达转速指令,但不会实时监测转盘真实转速。旋涂过程中情况一直在变,浆料甩出去、基板轻微偏心、湿膜重量变化,都会产生负载波动。普通电机扛不住这种动态变化,转速会飘、忽快忽慢,尤其是起步加速和收尾减速阶段,抖动特别明显。
旋涂成膜最关键的并不是最高转速,而是前几秒的铺展节奏和全程加速度的一致性。普通电机每次开机的加速曲线都不一样,剪切力忽大忽小,浆料流平、溶剂挥发、膜层定型的节奏每次都有偏差。最后表现出来就是膜厚不均、径向纹路、局部发花,同一配方隔天测试数据对不上,根本没法做严谨的配方对比。
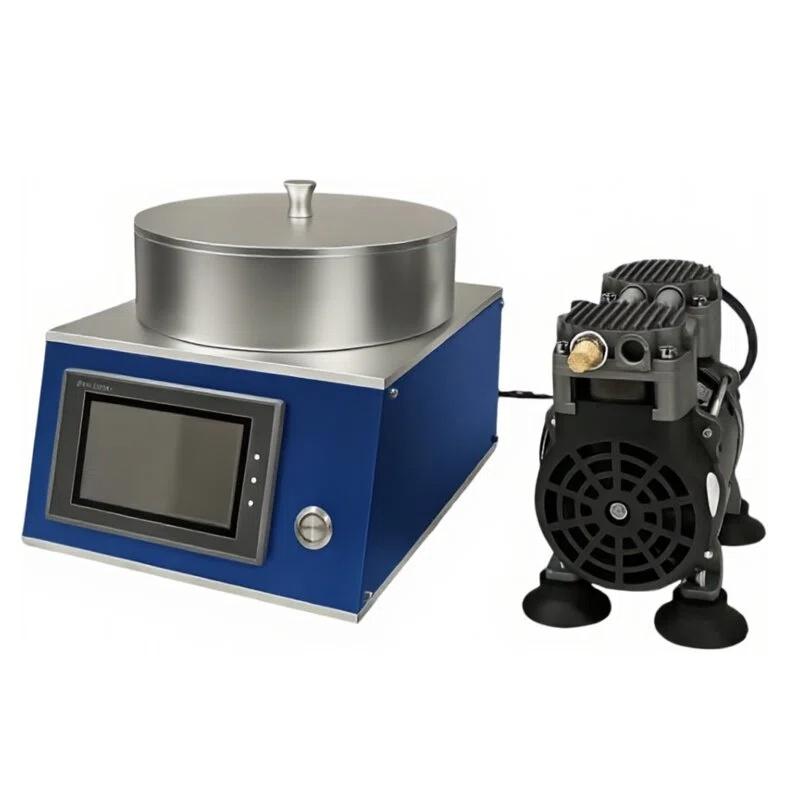
伺服电机最大的优势就是闭环实时反馈,自带测速校正。不管负载怎么变,系统都会毫秒级补正扭矩和转速,全程转速、加速、减速都卡死设定参数,运行非常顺滑,几乎没有抖动和速度漂移。每一次制样,浆料受到的离心力、剪切力完全一致,流平过程、挥发节奏高度统一,从硬件层面杜绝了设备带来的试验误差。
尤其是现在常用的分段工艺,低速铺膜、中速流平、高速定型,多段变速对设备连贯性要求极高。普通电机切换档位会出现短暂失速、速度断层,直接打乱湿膜流平状态,产生缺陷。伺服电机可以无缝切换速度,每一段工艺都稳定可控,多次制样的膜厚偏差极小,数据重复性拉满。
总的来说,普通电机只能满足简单粗略制样,适合对均匀性、重复性没要求的基础试验。只要是做功能薄膜、配方调试、助剂筛选、数据对标,伺服电机就是刚需。它不是单纯转速更高,而是动态控制更稳、工艺一致性更强,能真正保证每次实验的变量只来自配方和工艺,而不是设备本身。


