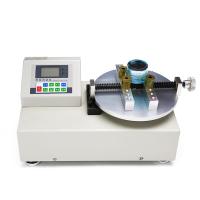
瓶盖扭矩检测是饮料行业基础也重要的包装质控项目,主要用来把控瓶盖锁紧力度,防止成品漏液、胀气,或是消费者开盖费力、崩盖。很多人觉得这项测试操作简单,随便测测就行,实际上大部分数据不准、平行样差距大的问题,都是操作细节不规范导致的。
测试前首先要确认扭矩仪在检定有效期内,设备状态正常。彻底清理夹具表面的水渍、饮料残留和油污,夹具脏污、磨损是最容易导致夹持打滑的原因,直接让扭矩数值偏低。待测样品必须提前常温静置,统一环境温度。塑料瓶盖、瓶身的硬度会随温度变化,尤其是碳酸饮料,静置时间不一样,瓶内压力不同,开盖瞬间的受力差异极大,数据根本对不上。设备开机充分预热后,做好清零复位,根据瓶盖尺寸更换适配夹头,调好同轴度,避免后续偏心受力。

装夹样品时一定要保证瓶身垂直居中,夹头完整贴合瓶盖外壁,整圈受力均匀。现场常见的错误就是装夹歪斜、单边接触、偏心夹持,这种情况会产生额外摩擦力,测出的扭矩值虚高,完全不具备参考性。固定瓶身力度要适中,夹紧不变形即可,不要过度挤压瓶体。碳酸饮料严禁提前松动瓶盖泄压,必须保持出厂原始密封状态,保证每一个样品的测试条件统一。
测试全程采用低速匀速转动,模拟人工正常开盖的平稳状态,禁止快速猛拧、冲击式操作。设备自动抓取开盖峰值扭矩,每组样品做多组平行测试。测试中一旦出现夹具打滑、瓶身扭转、瓶盖挤压变形,本次数据直接作废,必须换新样品重测,不能将就记录。
测试结束后认真记录数据和测试条件,清理夹具残留液体,保持设备干净干燥。日常检测中,装夹偏心、转速不稳、样品温度不一、夹具磨损、瓶内气压差异,都是数据波动的核心原因。只有每一步操作标准化,才能保证扭矩数据真实、重复性高,满足批次质控和出厂检测要求。