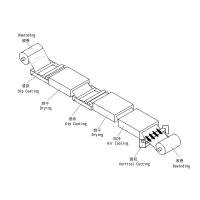
流平取决于流变学和表面化学。 这是一种更复杂、更难控制的现象。 通过喷涂、浸涂、辊涂和大多数其他方法施加的涂层通常不够光滑,无法达到美学吸引力。 飞溅、流线、脊和其他拓扑缺陷要求液体材料平整。 因此,了解调平的动态非常重要。
我们将首先假设已实现适当的润湿,必要时使用润湿剂。 影响流平的重要参数是粘度、表面张力、屈服值、涂层厚度和湿涂层不规则度。 一些工人已经建立了经验关系来描述水平。流平方程(方程 1.4)非常有用。
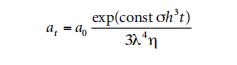
at = 涂层脊的幅度(高度)
σ = 涂层的表面张力
η = 涂层粘度
h = 涂层厚度或高度
t = 调平时间
λ = 波长或脊之间的距离
等式 1.4 表明,通过以下一项或多项来提高平整度:
1.更长的时间(t)
2. 更高的涂层表面张力(σ)
3. 较低的粘度(η)
4.更大的涂层厚度(h)
5. 脊间重复距离小(λ)
请注意,涂层厚度 h 是三次方。厚度加倍提供了八倍 (23) 的平整度改进。另请注意,脊之间的波长 λ 被提高到四次方。这意味着相距很远的山脊会造成非常困难的平整情况。
早些时候,有人指出,高屈服值可能会阻止流平。湿涂层上的剪切应力需要大于产生流平的屈服值。公式 1.5 显示了各种参数与剪切应力之间的关系。
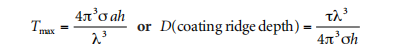
σ = 涂层的表面张力
a = 涂层脊的幅度
h = 涂层高度
λ = 涂层脊波长
因为公式 1.5 处理的是力,所以时间因素和粘度值会下降。可以看出,增加表面张力和涂层厚度会产生最大的剪切应力。涂层缺陷高度 (a) 会增加剪切,而波长 (λ) 会大大降低它。如果无法避免涂层隆起,则建议选择更高、更紧密的涂层隆起。
当屈服值高于最大剪切(Tmax)时,不会发生流平。延长流平时间和降低粘度无助于克服屈服值障碍,因为这些项不在剪切方程中。增加表面张力和涂层厚度是可选的,但存在实际限制。
由于屈服值通常受剪切(触变性)的影响,涂层应用速率和预混条件可能很重要。较高的辊速(对于辊涂机)和较高的喷涂压力(对于喷枪)会暂时降低屈服值。很明显,最低的表面张力并不能达到好的流平效果。尽管良好的润湿性可能需要降低表面张力,但较高的表面张力会促进流平。这是使用最低有效水平的表面活性剂的另一个原因。