查阅须知
本手册依据厂家资料整理,因设备批次更迭,内容无法保证与每台实物完全一致,请以实物操作及机身标识为准。
版权归制造商所有,仅供购买者内部参考。涉及安全参数若手册与实物不符,请暂停操作并咨询我方工程师确认。
免责声明: 手册仅供参考,请以实物为准。因参考本手册操作所产生的一切后果,我方不承担责任。
慧诺 KTQ 可调式数显涂膜制备器 使用说明书

目 录
一、产品概述
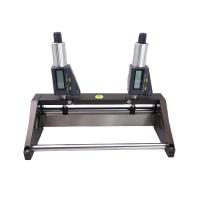
可调式数显涂膜制备器是实验室及生产线上制备标准涂膜的专用精密设备,广泛应用于涂料、油墨、胶黏剂、电池浆料、医药软膏等行业的样品制备与质量检测。本设备通过两端高精度数显微分头精确调节刮刀与底板之间的间隙,可一次性制备出厚度均匀、平行度高的标准湿膜。
本产品采用双数显微分头同步调节设计,确保刮刀两端高度一致,涂膜厚度均匀。数显系统支持绝对测量(ABS)与相对测量(INC)两种模式,分辨力可达1μm,满足高精度涂膜制备需求。
二、主要技术参数
| 项目 | 参数指标 |
|---|---|
| 涂膜宽度 | 100 mm / 150 mm / 200 mm(可选) |
| 涂膜厚度范围 | 0 ~ 3500 μm(0 ~ 3.5 mm) |
| 厚度分辨力 | 1 μm(0.001 mm) |
| 厚度示值误差 | ≤ ±3 μm |
| 两端平行度 | ≤ 2 μm / 100mm |
| 微分头测量范围 | 0 ~ 25 mm |
| 微分头分辨力 | 0.001 mm |
| 测力方式 | 棘轮恒力结构 |
| 显示单位 | 公制 mm / 英制 inch 可切换 |
| 供电电源 | SR44 纽扣电池 1.5V |
| 刮刀材质 | 不锈钢 / 硬质合金(可选) |
| 工作温度 | 0 °C ~ 40 °C |
三、结构与工作原理
3.1 整机结构
本设备主要由以下部分组成:
(1)机架主体:铝合金硬质阳极氧化处理,提供稳定支撑
(2)数显微分头:左右各1支,用于精确调节刮刀高度
(3)涂布刮刀:高精度不锈钢刀口,直接接触涂料形成涂膜
(4)导向光轴:两根精密镀铬光轴,保证刮刀升降平稳
(5)锁紧旋钮:调节完成后固定刮刀位置
3.2 工作原理
通过旋转两端微分头的棘轮,带动测杆上下运动,从而驱动涂布刮刀沿导向光轴垂直升降。刮刀底面与涂布底板(玻璃、铝板、PET膜等)之间的间隙即为湿膜厚度。两端微分头同步调节,保证刮刀整体水平,制备出厚度均匀一致的涂膜。
四、微分头按键功能说明
每只数显微分头面板设有2个功能按键,左侧为ON/OFF-SET键,右侧为ABS/INC-UNIT 键。按键功能如下:
4.1 ON/OFF-SET 键(左键)
(1)开机:关机状态下短按,显示屏点亮,设备进入测量模式
(2)关机:开机状态下长按2秒以上,显示屏熄灭
(3)置零:在绝对测量模式下,短按此键将当前位置设为绝对零点
4.2 ABS/INC-UNIT 键(右键)
(1)模式切换:短按切换 ABS(绝对测量)与 INC(相对/增量测量)模式
(2)单位切换:长按 2 秒以上,切换公制(mm)与英制(inch)单位
4.3 自动断电功能
设备静止约5分钟后自动断电节能,重新按开关键即可唤醒,零点数据自动保留。
五、绝对校零(ABS)操作方法
【定义】绝对校零是将刮刀底面与涂布基准面完全接触的位置设定为设备的绝对零点(0.000mm)。该零点为设备的基准原点,所有绝对厚度测量均以此为起点。绝对零点一经设定,关机、重启后均保持不变,适用于日常常规涂膜制备。
5.1 校零前准备
(1)准备一块平整的标准基准板(浮法玻璃、花岗岩平台或标准量块组),表面清洁无划痕
(2)用无尘布擦拭刮刀底面与基准板表面,去除灰尘、油污、颗粒
(3)将制备器平稳放置在基准板上,确保设备放置平稳
5.2 绝对校零操作步骤
按 ON/OFF 键开机,确认显示屏显示正常,无低电量提示
短按 ABS/INC 键,确认显示屏显示“ABS”标识,进入绝对测量模式
缓慢顺时针旋转左侧微分头棘轮,使左侧测杆伸出、刮刀左端缓慢下降
当刮刀底面接近基准板时,放慢旋转速度,每次旋转约1/10圈
听到棘轮发出“咔嗒”打滑声时,停止旋转,此时左侧已接触基准面
同样操作右侧微分头,使刮刀右端也缓慢下降至接触基准面
确认两端刮刀均已接触基准面且水平后,短按左侧微分头的ON/OFF-SET键,左侧显示变为 0.000
短按右侧微分头的 ON/OFF-SET 键,右侧显示也变为 0.000
绝对校零完成。此时两端显示值即为刮刀相对于基准面的绝对高度,也就是涂膜厚度值
5.3 绝对校零适用场景
日常常规涂膜制备,直接读取厚度数值
不同批次间厚度对比,基准统一
设备首次使用、更换刮刀、搬动后重新校准
长时间放置后首次使用前的校准
5.4 注意事项
校零时必须使用棘轮结构施力,不可直接旋转套筒硬压,以免损坏传感器与丝杆。听到棘轮打滑声即表示已达到标准测力,此时即为真实接触位置。
六、相对校零(INC)操作方法
【定义】相对校零(增量校零)是在任意位置将当前数值设为临时零点,用于测量两段位置之间的相对差值。相对零点仅在当前会话有效,切换模式或关机后不保留。适用于需要精确调整厚度增量、对比两次厚度差、分步微调等场景。
6.1 相对校零操作步骤
开机后,先确认已完成绝对校零(ABS模式有正确的基准零点)
旋转微分头,将刮刀调整到需要作为参考的起始位置(例如已制备好的某一厚度)
短按ABS/INC键,显示屏显示“INC”标识,进入相对测量模式
短按ON/OFF-SET键,当前位置的显示值立即变为0.000,相对零点设定完成
此后旋转微分头,显示数值即为相对于该临时零点的位移变化量
短按 ABS/INC 键切回 ABS 模式,可恢复显示绝对厚度值,相对零点自动清除
6.2 相对校零典型应用场景
场景一:分步递增涂膜厚度
需制备厚度分别为100μm、200μm、300μm的三组样品时:
绝对校零后,先将刮刀升至100μm,制备第一块样品
切换至 INC 模式,按 SET 键将 100μm 处设为相对零点
再升高 0.100mm(显示+0.100),即绝对厚度 200μm,制备第二块
再升高 0.100mm(显示+0.200),即绝对厚度 300μm,制备第三块
优势:每次只需观察增量数值,无需换算,减少读数出错概率。
场景二:微调优化涂膜厚度
已制备涂膜后,发现厚度需要微调±几微米时:
保持刮刀不动,切换至INC模式,按SET键置零
微调微分头,直接读取微调量(如+5μm、-3μm)
精确控制调整幅度,避免调过
场景三:两端平行度校准
检查刮刀两端是否等高时:
绝对校零后,将一端升高至目标厚度(如1.000mm)
在该端切换INC模式并置零
再将另一端也调至显示 1.000mm
用塞尺或量块验证两端实际高度差,若有偏差,记录差值并修正
6.3 ABS 与 INC 模式对比
| 对比项 | ABS 绝对模式 | INC 相对模式 |
|---|---|---|
| 零点性质 | 永久基准零点,关机保留 | 临时零点,切模式即清除 |
| 显示含义 | 相对于基准面的绝对厚度 | 相对于临时零点的位移差 |
| 置零方式 | ABS 模式下按 SET 键 | INC 模式下按 SET 键 |
| 适用场景 | 常规涂膜、厚度直读 | 增量调整、差值测量、微调 |
| 数值范围 | 0 ~ 25mm(正值) | 可正可负,双向显示 |
七、涂膜制备操作步骤
7.1 准备工作
清洁涂布底板(玻璃、铝板或PET膜),平放于操作台
清洁刮刀底面,确保无残留干料、颗粒
将制备器放置于底板一端,刀口朝向涂布前进方向
确认两端微分头均已完成绝对校零
7.2 设置涂膜厚度
根据工艺要求,计算所需湿膜厚度
同步旋转两端微分头,将刮刀升至目标厚度
读取两端数显值,取平均值作为设定厚度
拧紧两侧锁紧旋钮,固定刮刀位置防止位移
7.3 涂布操作
在刮刀前方底板上倒上适量涂料,形成连续料条
双手握住设备两侧手柄,保持匀速平稳向前推动
推荐速度:50 ~ 150 mm/s,速度过慢易产生流挂,过快易夹带气泡
全程保持垂直施力,不可左右晃动或倾斜设备
推至终点后,垂直提起制备器,避免刮伤涂膜
7.4 使用后清洁
涂布完成后,立即用对应溶剂清洁刮刀与底板
切勿让涂料在刮刀上干结,以免损伤刀口
清洁后将刮刀降至最低位置,松开锁紧旋钮
八、维护与保养
每次使用后彻底清洁刮刀、导向轴与机身,防止涂料干结
导向光轴定期涂抹少量轻质润滑油,保证升降顺畅
微分头测杆可涂抹微量仪表油防锈,切勿使用强渗透性油品
长期不用时,取出微分头电池,防止漏液腐蚀电路
设备存放于干燥、无尘、无腐蚀性气体环境
禁止磕碰刀口角,刃口损伤会直接影响涂膜质量
建议每月进行一次绝对零点校验,确保精度
微分头属于精密部件,禁止自行拆解内部结构
九、常见故障与排除
| 故障现象 | 可能原因 | 排除方法 |
|---|---|---|
| 显示屏不亮 | 电池耗尽/接触不良 | 更换SR44电池/清洁电池触点 |
| 数值跳变不稳定 | 电量不足/测杆有油污 | 更换电池/清洁测杆表面 |
| 两端读数不一致 | 零点漂移/刮刀倾斜 | 重新进行绝对校零 |
| 刮刀升降卡滞 | 导向轴有污物/缺油 | 清洁光轴并涂抹润滑油 |
| 涂膜厚度不均 | 刮刀不水平/推进速度不稳 | 重新调平,匀速推进,锁紧固定 |
| 涂膜有条纹 | 刀口有缺口/有颗粒杂质 | 清洁刀口,检查刃口,必要时修磨 |
| 按键无反应 | 按键进液/电路故障 | 擦干静置,严重时送修 |
十、安全注意事项
本设备为精密仪器,禁止跌落、撞击或施加过大外力
微分头旋出不可超过最大量程(25mm),防止丝杆脱出
禁止将微分头作为锁紧顶丝强力顶压,以免损坏精密丝杆
使用腐蚀性涂料时,操作完毕立即彻底清洁,防止腐蚀机身与刀口
更换电池时注意正负极方向,正极朝外装入
设备出现精度异常或机械故障时,请联系专业人员维修,切勿自行拆解
用于产品质量检验时,应定期使用标准量块进行计量校准,确保量值溯源